
自分で組み立て、プログラミングができるヒューマノイドロボットキット『RAPIRO』。
今回は、RAPIROが製品となるまでの開発ストーリーをお話しします。
RAPIRO(ラピロ)は、ソフトウェアやロボット工学分野でのホビーまたは教育用の自分で組み立て、プログラミングをして動かすことができるキット製品です。


金型を作る前にRAPIROの試作モデルを作成し、検証を行います。量産時に不具合を無くすためにも、試作モデルでの入念な検証が重要。組み立てやすさ、干渉しないか、耐久性、パーツ数の妥当性、量産性などをチェックしていきます。検証と評価の結果を踏まえ、再度試作モデルを作り検証&評価を繰り返します。

▲プラスチックパーツだけで25種類28部品に!
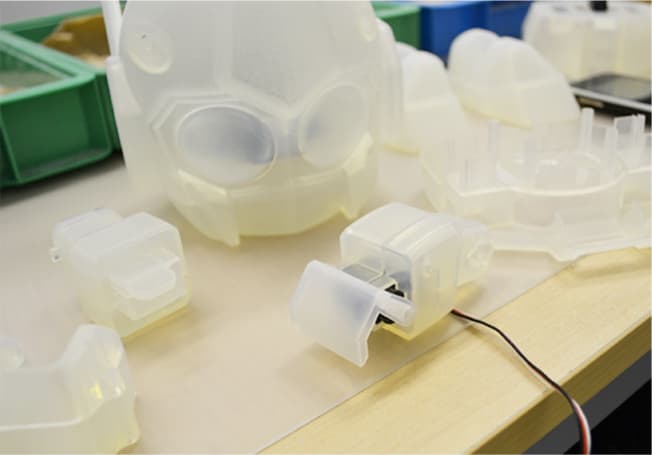
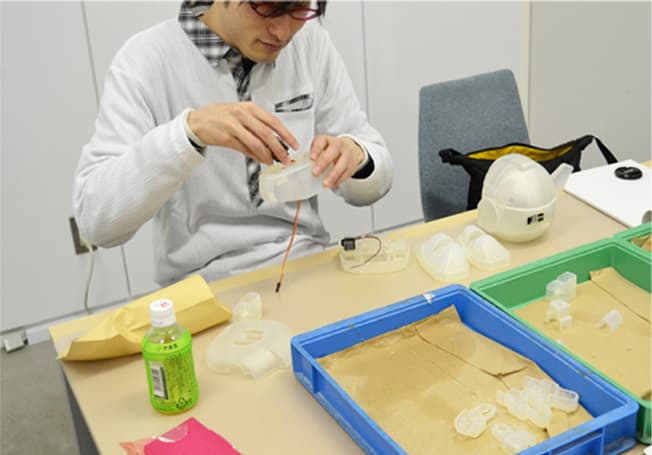
▲3Dプリンタで出力した各部品を組み立て、試作モデルを製作
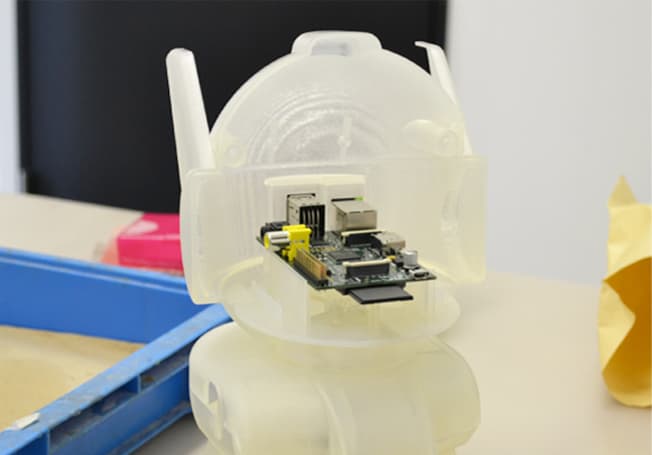
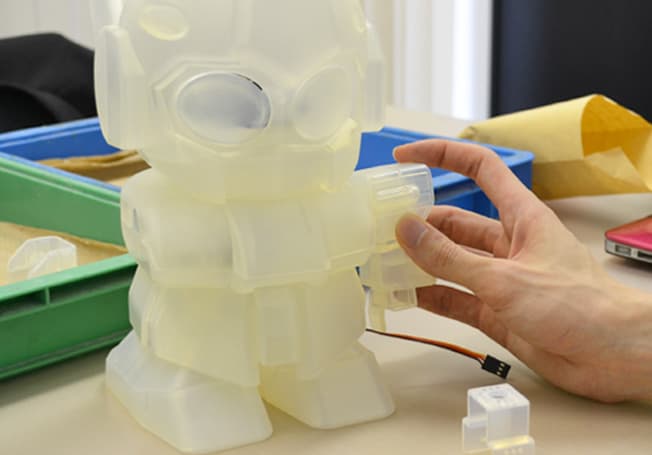
▲電子部品も組み込み、動きなどを検証&評価
本体の製品設計・試作モデルやデザインをもとに、安定した射出成形品が生み出せる金型を作るために、細部の設計を変更。射出成形に適した修正モデルから、ミヨシの技術者たちが50年の経験を活かして、不良やトラブルの原因が生まれにくい最良の金型設計を行います。金型にかかる費用もこの時点でほぼ正確に算出されます。
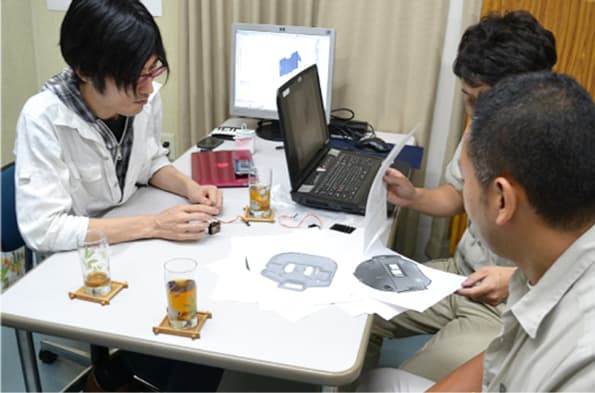
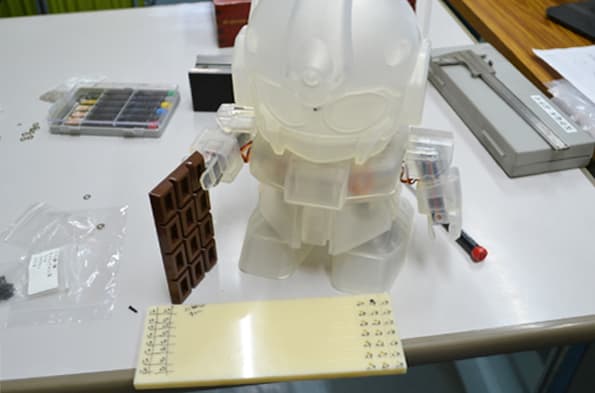
▲試作モデルを確認しながら、射出成形に適した形状になるよう修正案を擦り合わせます
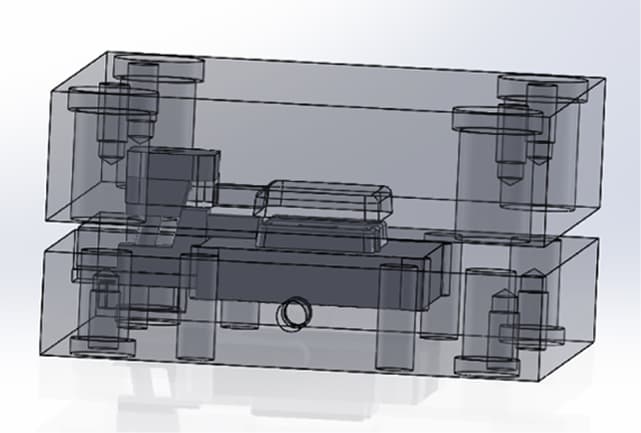
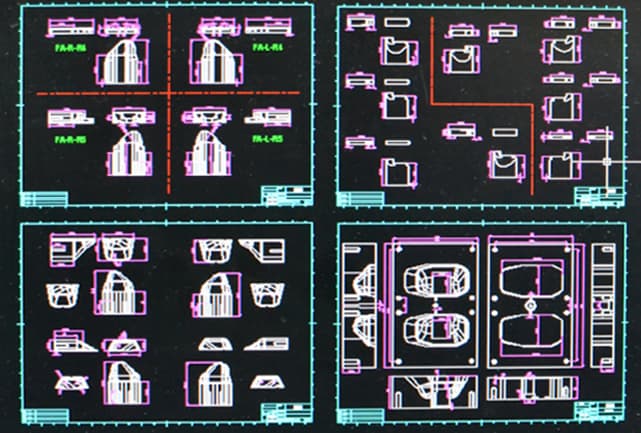
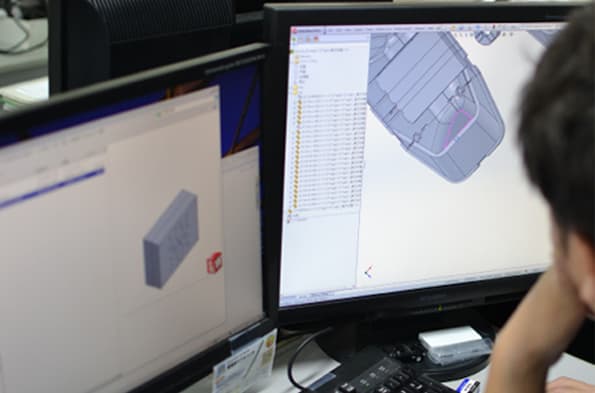
▲28部品に及ぶ射出成型用金型とその設計図を設計していきます
ミヨシで製造可能な金型サイズの上限はA4サイズ×厚み60mm程度。RAPIROの頭の部品2つがちょうどA4サイズです。

▲ミヨシではA4サイズ以下の手のりサイズの成形品を得意としています
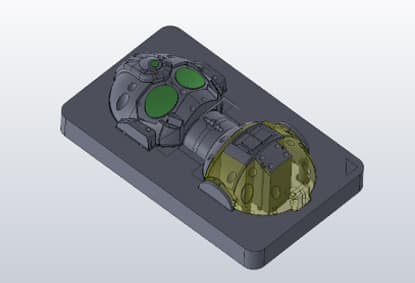
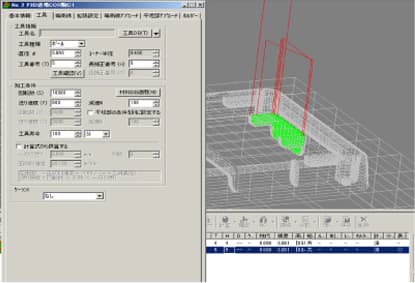
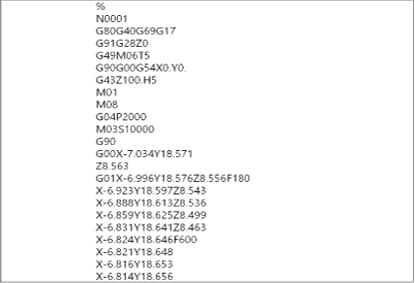
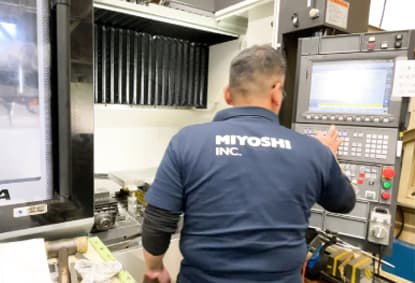
設計が完了したら、工作機械を自動で動かすためのNCプログラムを作成していきます。作成したNCプログラムは次に紹介する各種マシンで使用されます。NCプログラムは技術者が一行ずつ打ち込むこともありますが、複雑な形状を加工する際はCAMを使用してNCプログラムを出力します。
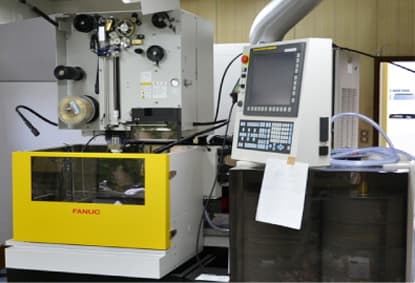
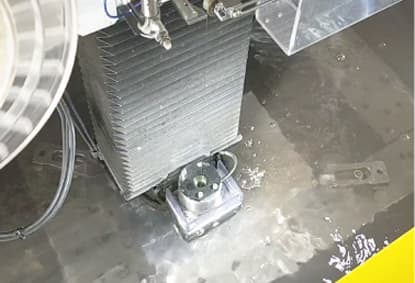
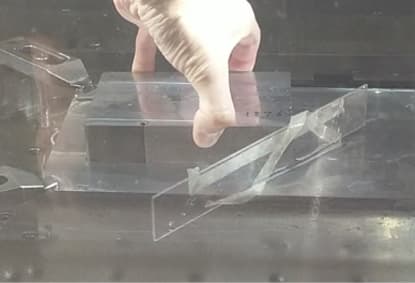
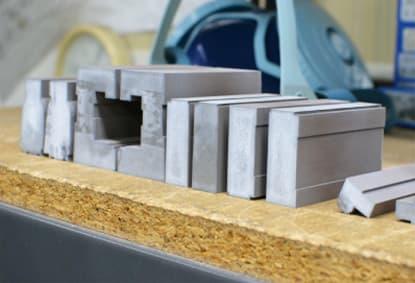
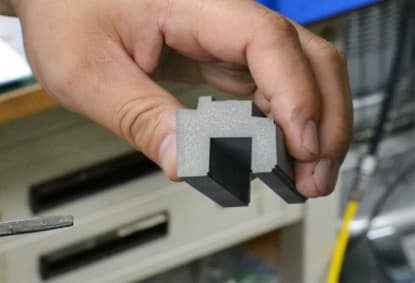
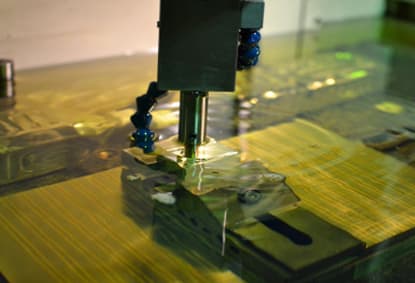
ワイヤー放電加工機は、真鍮のワイヤー線を使い放電・発熱させることによって、金属部品を溶かしながら切断します。金型はいくつかのパーツを組み付けることで出来上がっているのでパーツのブランク(元となる材料)をこの機械で切り抜きます。この後、マシニングセンターなどで複雑な形状を切削します。ワイヤー放電加工機は0.001mmの寸法精度で仕上げることができます。パーツを組み合わせた時に、隙間が肉眼で見えなくなるほどの精密な仕上がりです。
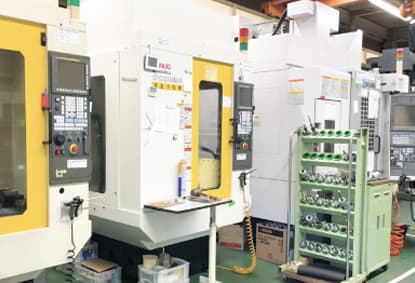
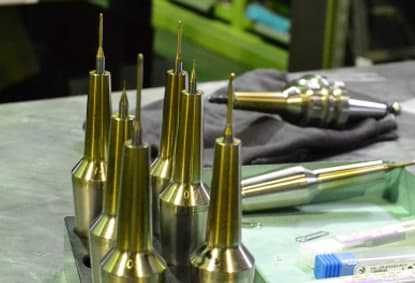
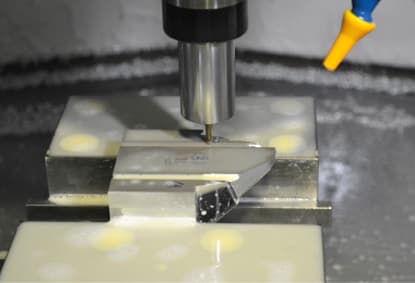
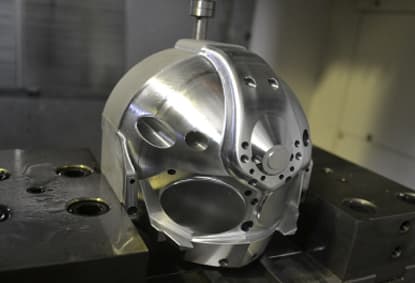
微細で精密な加工を数値制御(NCプログラム)で無人で切削加工を行います。穴あけ加工や自由曲面がある複雑な3D形状まで、様々な工具を用いて加工できます。使用する工具はドリル、エンドミル、リーマなどです。
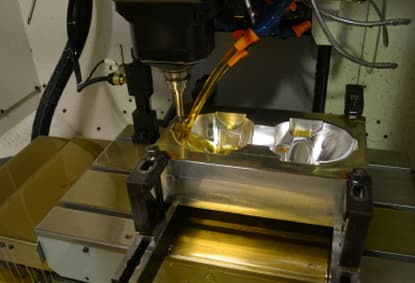
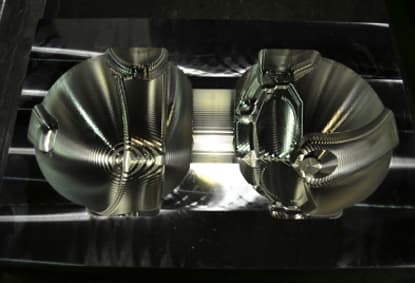
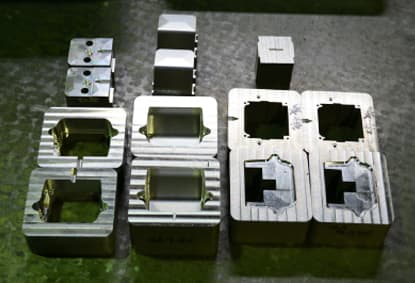
型彫り放電加工は、彫りたい形に加工された電極を工作物に近づけて放電させ、1秒間に1000~10万回火花を飛ばして工作物を少しずつ溶かし、希望の形状に加工します。切削加工では、刃物が折損してしまうような硬い材料やMCでは出せない直角の角だしなどに多く用います。電極が工作物に触れることはなく、一連の作業は加工液の中で行います。
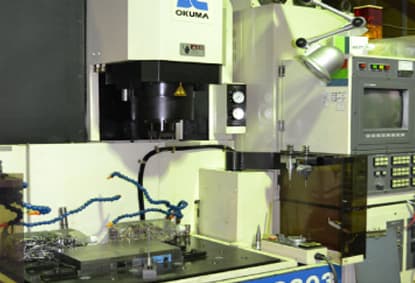
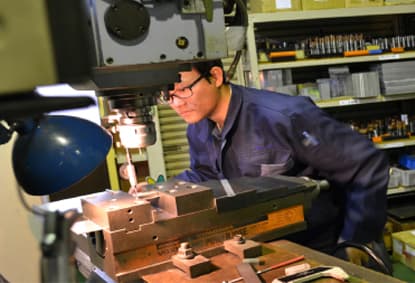
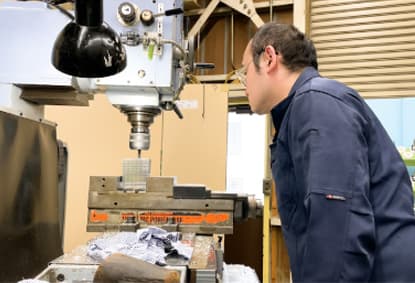
汎用フライス盤と呼ばれるもので、手動で動かす加工機です。主軸が垂直にあるのが特徴で、厚物の加工に適しています。主軸が上下に、工作物を固定しているベッドが前後左右に動くことで3軸方向の加工が可能です。自動では対応できない微調整が必要な細部の仕上げや、駒の高さを決める際にも使用します。手動でも100分の1の高精度で加工が可能になります。
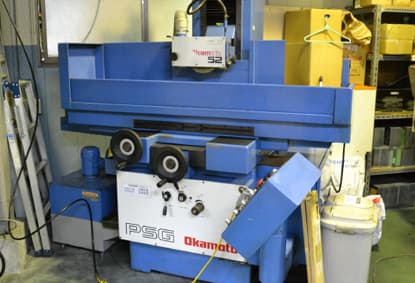
平面研削盤はその文字通り、平面を加工する場合に用いられ、フライス加工の後に行われることが多い研削です。地面との接地面に平行な面を作ることが可能です。寸法精度の高い金属平面の研削加工ができ、良好な平坦度で金属加工ができます。焼入れ後や超合金などの硬い加工物であっても加工が可能です。
磨きはとても時間のかかる工程の一つですが、この工程で製品の仕上がりの善し悪しが決まります。RAPIROのような複雑で細かい形状に対応するためには、機械ではなく、腕を磨いてきた熟練の職人が細部まで手で磨き上げます。
[金型磨きの目的]
①表面状態の要求:透明な製品、鏡面、光沢面、つや消し面(梨地)、シボ(皮模様)
②離型抵抗を提言
③樹脂の流動性を促進
④疲労強度を向上
⑤金型の摺動部などの異常摩耗(かじり)や焼き付きの防止
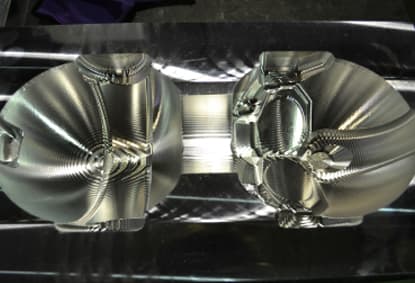
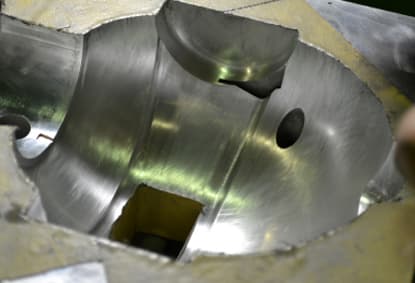
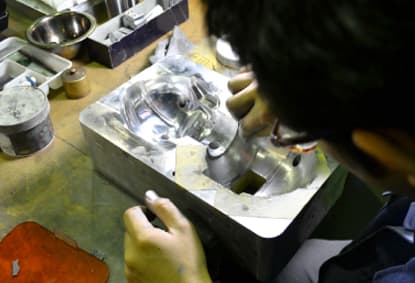
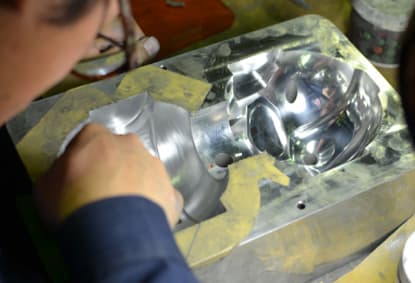
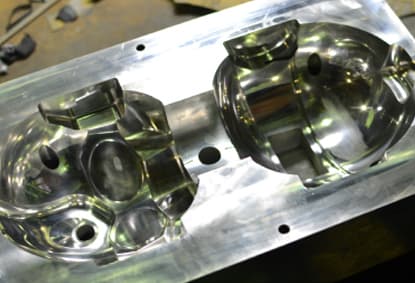
金型は非常に精密で部品同士のクリアランスは0.01mm以下です。全部品の組み合わせでは、すべての部品が隙間なくかつ正確な位置に配置できるよう手仕上げで調整していきます。金型を仕上げる前に複雑な形状が入り組んだ金型の摺り合わせという作業が必要なことがあります。ここでの摺り合わせとは、金型が閉まる時に擦れあう部分を調子絵する作業のことを指します。擦れ合う面積や距離が長い場合、さらに複雑である場合、何度も行われる金型開閉に耐えるためには、摺り合わせ調整が必要です。摺り合わせ調整の善し悪しが金型の寿命にも影響します。
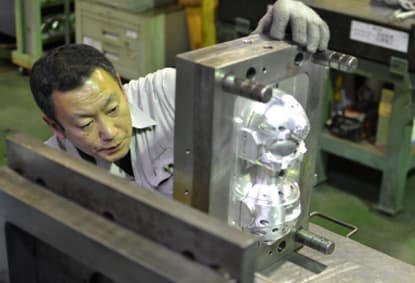
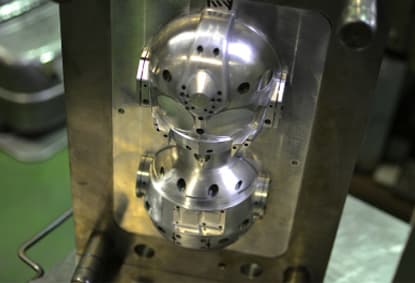
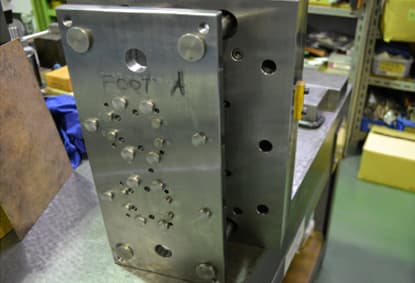
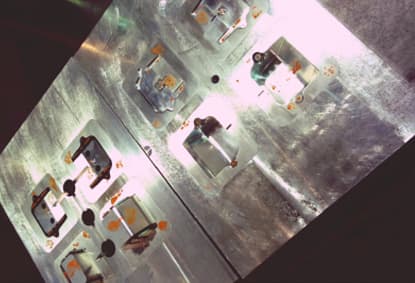
これらの工程を経て、やっとひとつの金型が完成します。
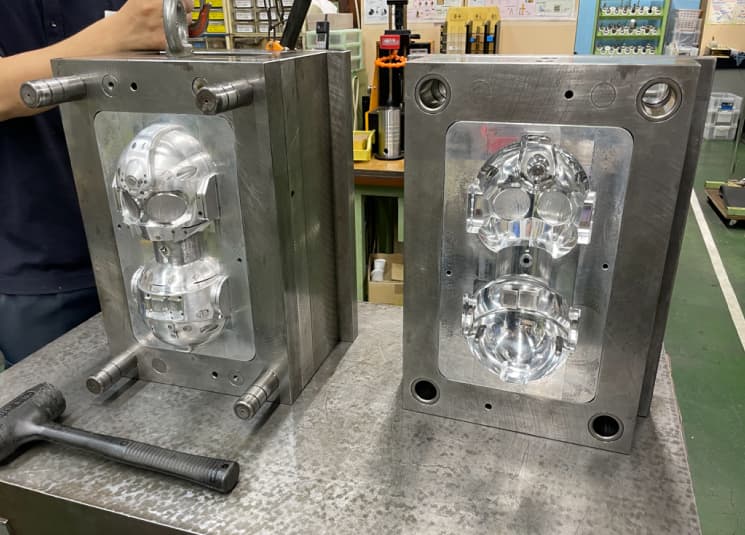
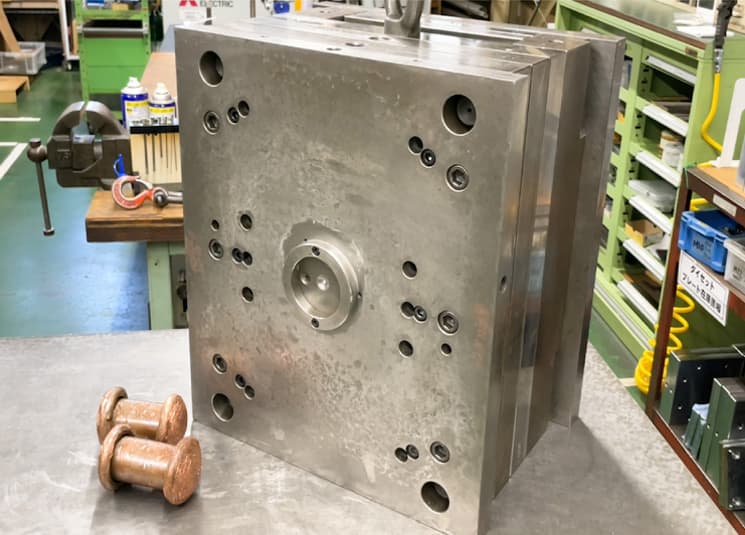
トライ成形とは、量産時のトラブルをなくすために、製作した金型から実際に成形を試みることです。ミヨシには230t、80t、40t(竪型)の3台の成形機があります。


組み上がった金型を射出成形機に取り付け、金型に樹脂を流し入れて成形品を取り出します。できた成形品の状態を見ながら成形条件を整えます。
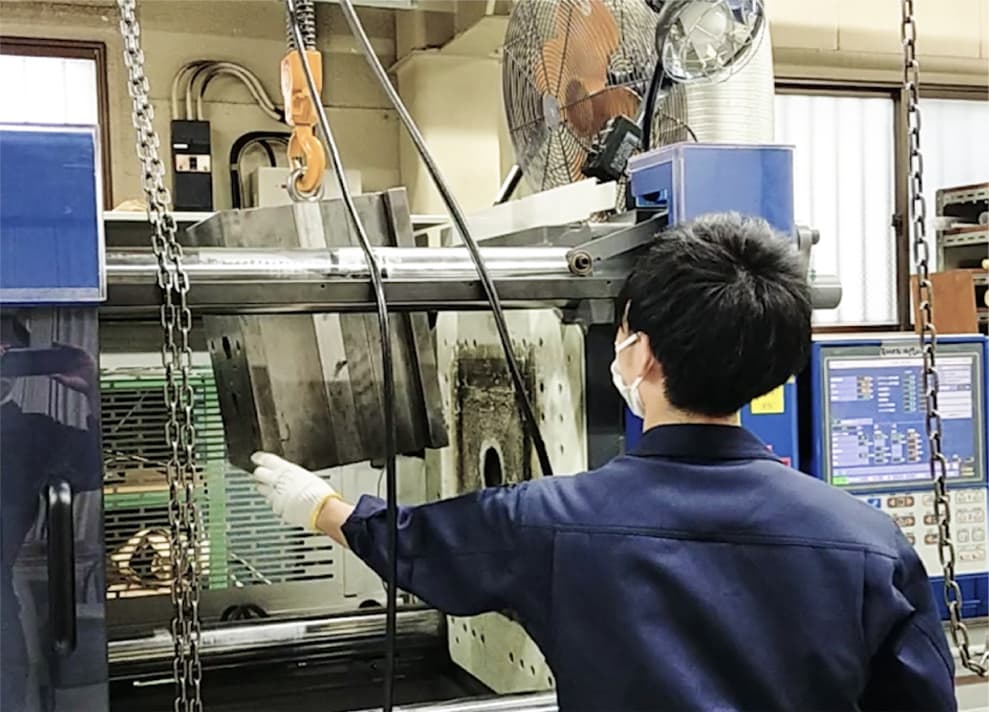
▲金型をクレーンで吊るして成形機に取り付けます
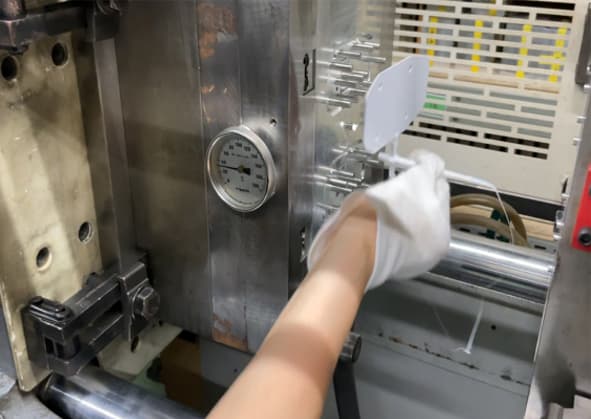
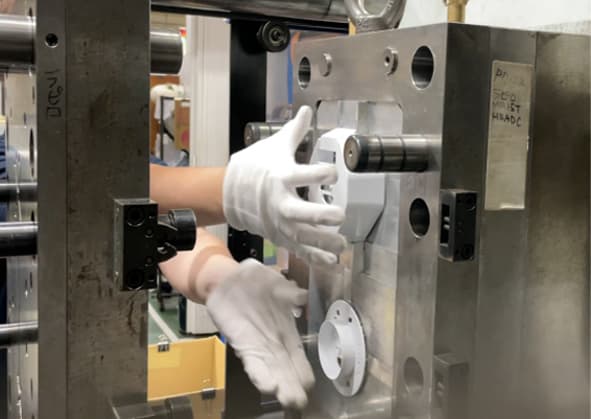
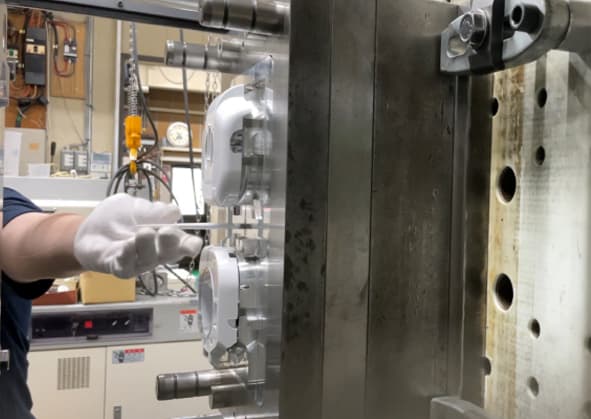
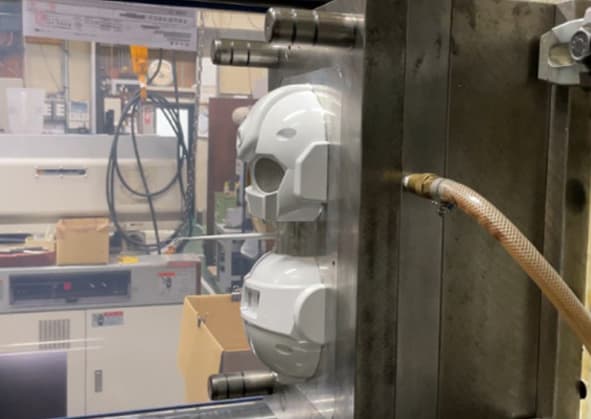
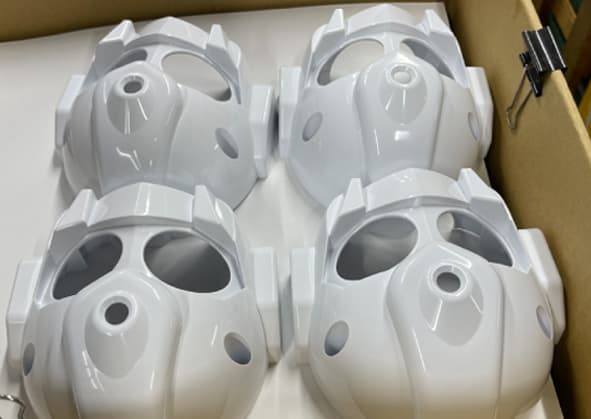
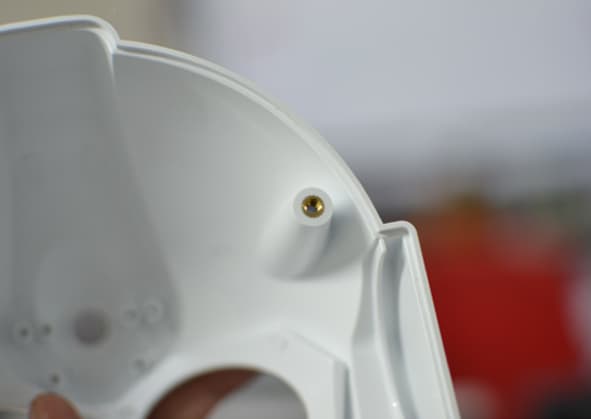
RAPIROに使用されている成形材料は「ABS」というプラスチックで、強度に優れ、割れにくく、寸法精度が出やすいという特徴があります。

成形では、品質不良要因が発生していないかを確認しながら行います。設計図面通りの形状か?寸法精度が出ているか?ショート、シルバー、ガス、ウェルド、バリ、ひけ、そり、ジェッティングなどの不良が発生していないかを確認し、成形条件の調整で回避できない場合は金型を修正します。
ミヨシではお客様と一緒に現場立会いにて、その場でトライ成形の確認ができます。
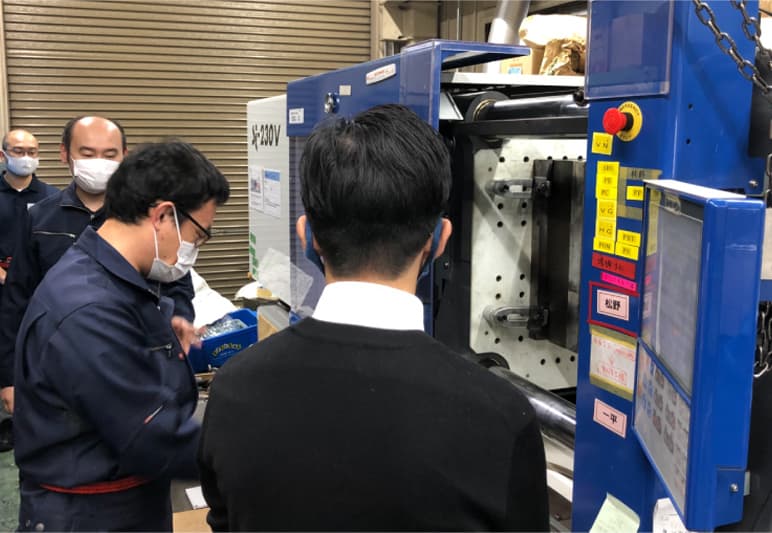
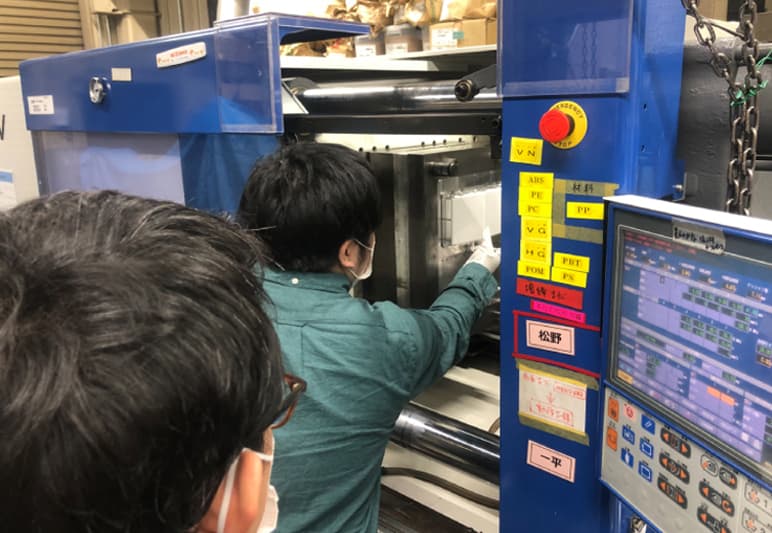
▲立会いトライでは成形条件や成形品を現場で確認しながらすぐに修正等の相談ができます
成形した各部品を実際に組付け、確認したところ、何度も試作モデルで組み立て検証し、干渉部分などは解消して設計を進めたにもかかわらず、金型製作後に設計変更しなければならない箇所が発生。
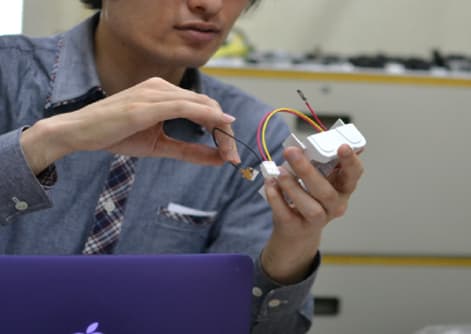
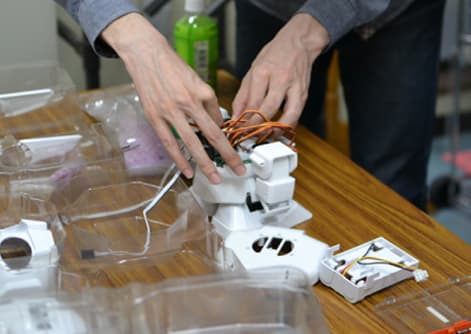
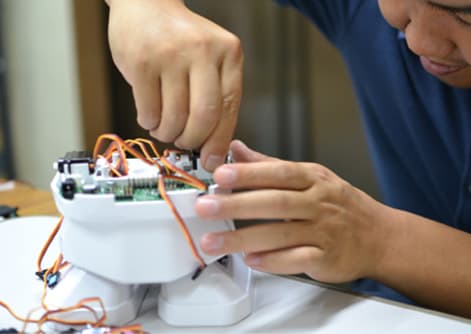
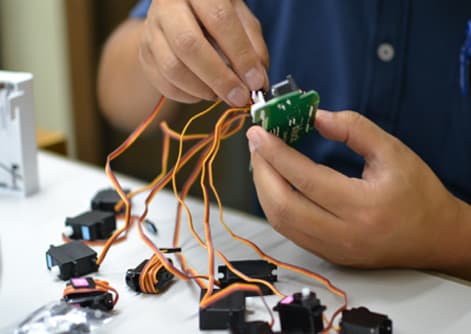
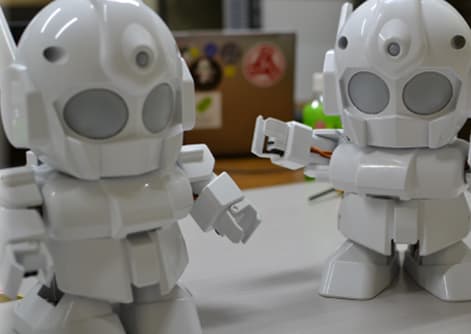
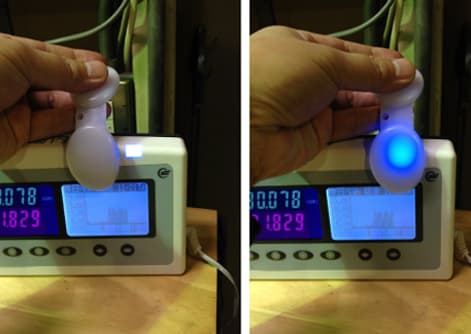
▲成形した各部品を組付け、電子パーツも取り付けました。うまくいっているように見えますが・・・
金型製作前の事前打ち合わせを綿密に行っても、部品点数と駆動部分が多いため、細部の修正が必要であることが分かりました。1回でうまく製品化は叶わず、再度金型を調整することに。
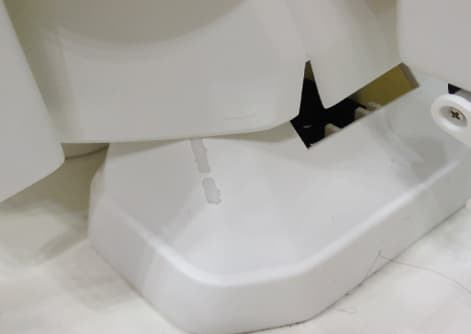
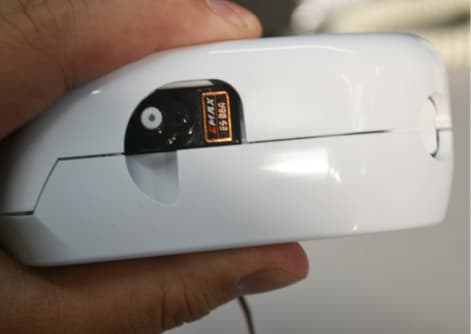
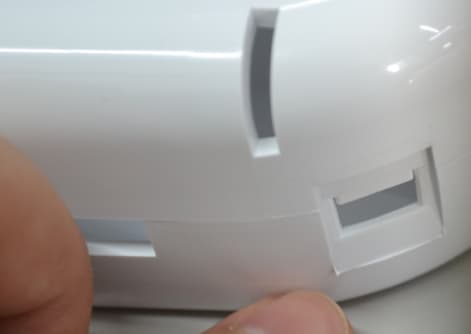
▲細部で問題が発生。28部品もあると、やはり1度ではうまくいきません。
問題が発生した部分の金型を、入念に再加工。金型修正後は再びトライ成形を行い、調整箇所に問題がないか確認します。問題が解決するまでこの作業を繰り返し行います。
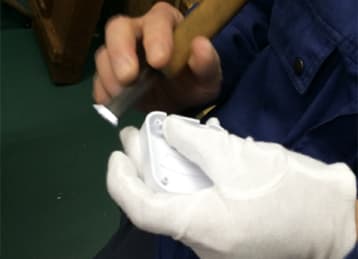
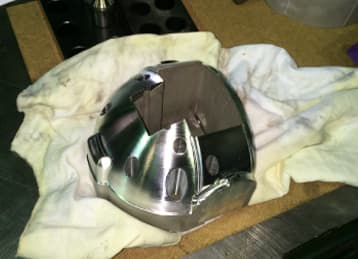
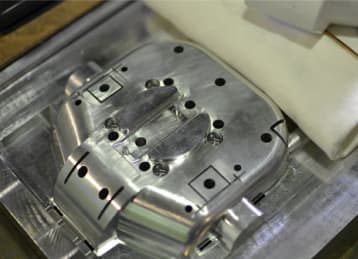
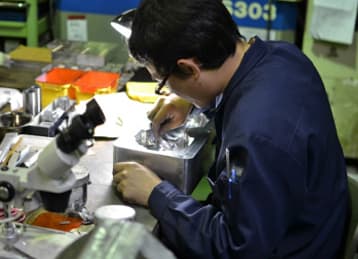
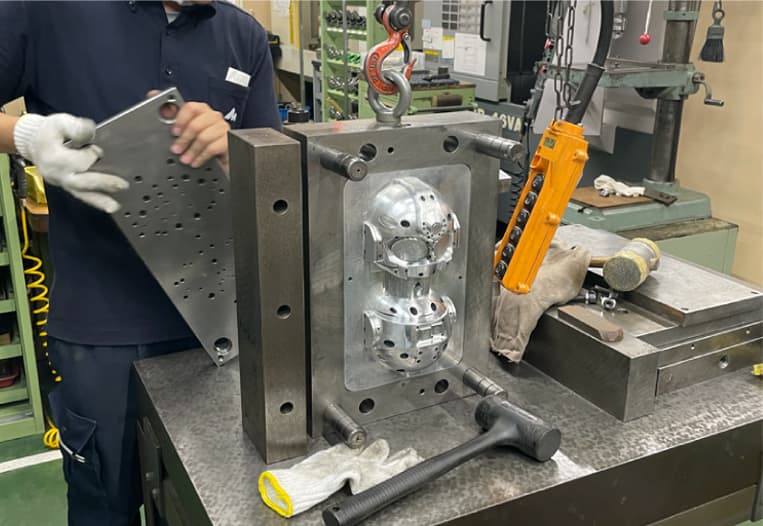
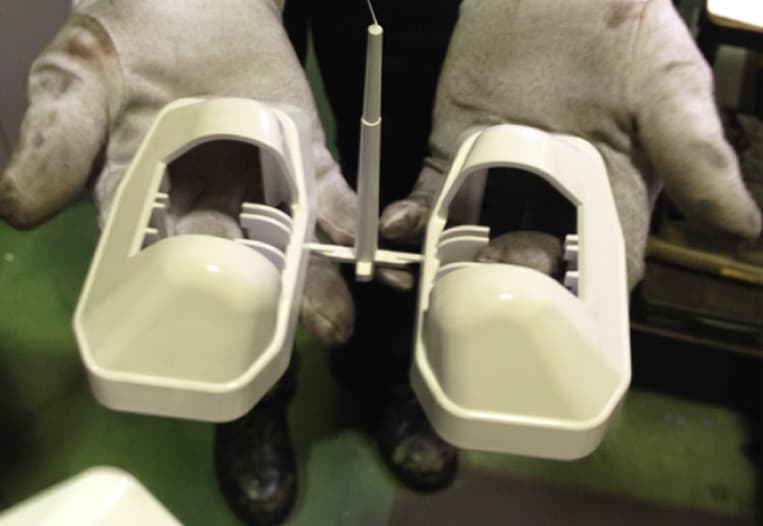
▲再度加工→組付け→トライ成形を繰り返し、良品を生み出します。
ミヨシでは金型製作と射出成形を同じ工場内で一貫して行っているため、金型修正などのリカバリーをスピーディーに対応することができます。


▲葛飾区の工場で金型製作・射出成形を一貫して対応
「安全に」「良い品質の製品を」「能率よく生産する」ための作業を進める手順と、ポイントなどを一様に定めて、最も適切な作業方法と手順を決めて、安全かつ効率的な作業ができるようにするために作業標準書と手順書を作成します。完成した製品は求められている品質基準が満たされているか、画像測定器や測定具類を使用して測定し、外観は目視で検品し出荷します。
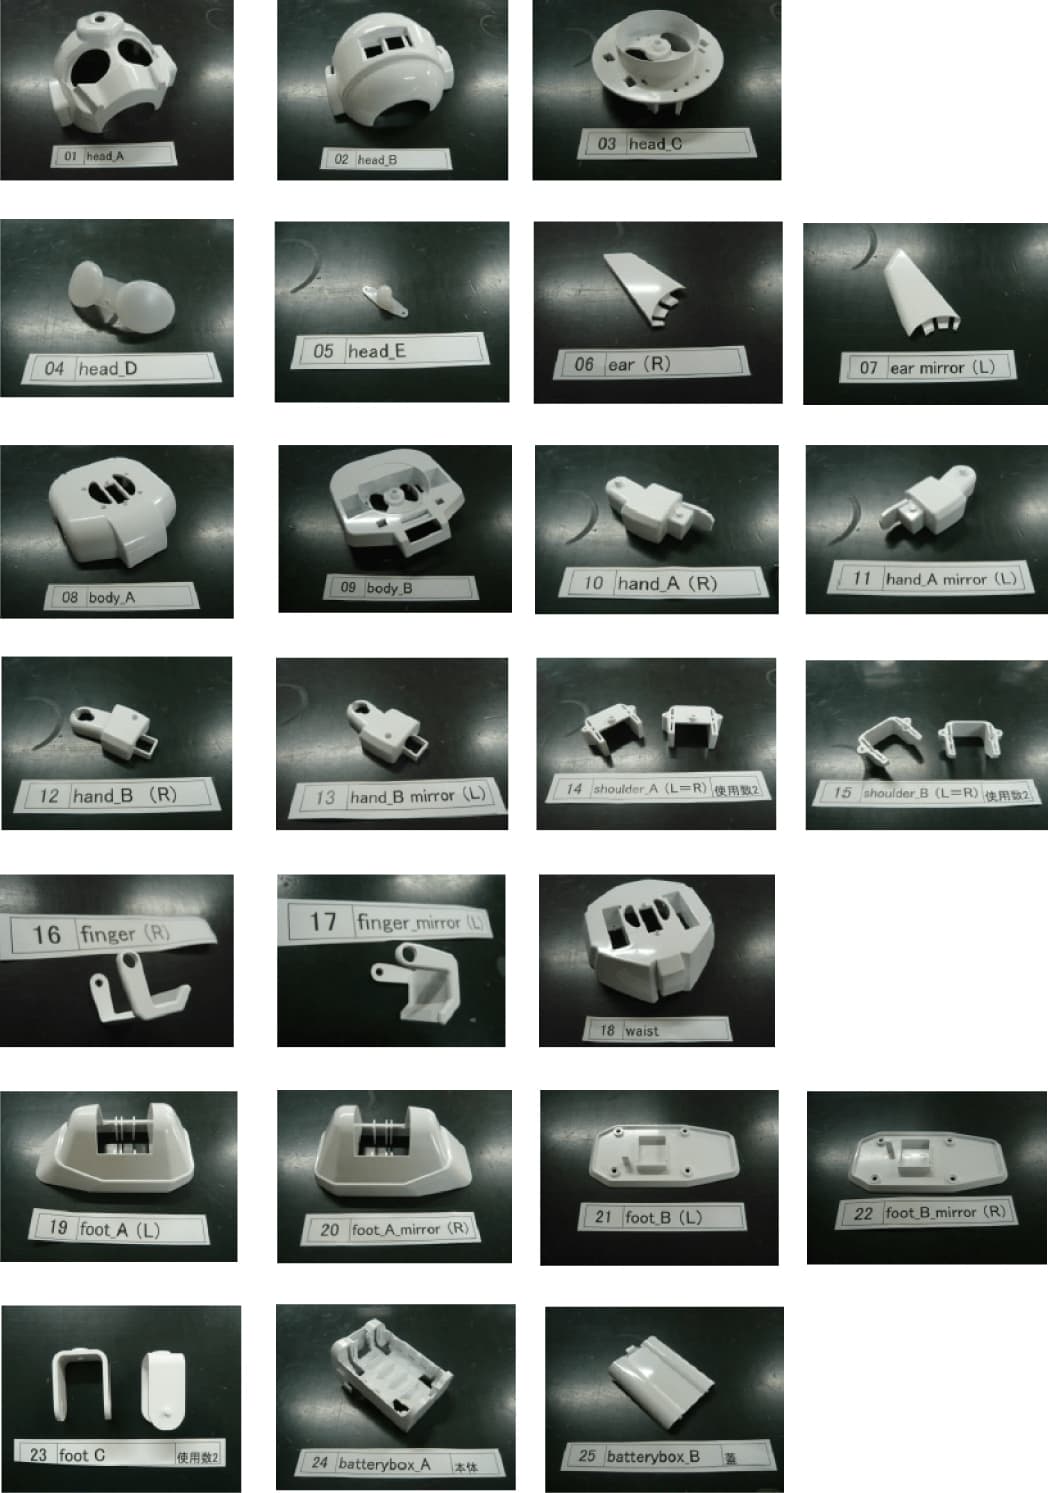
▲良品サンプル
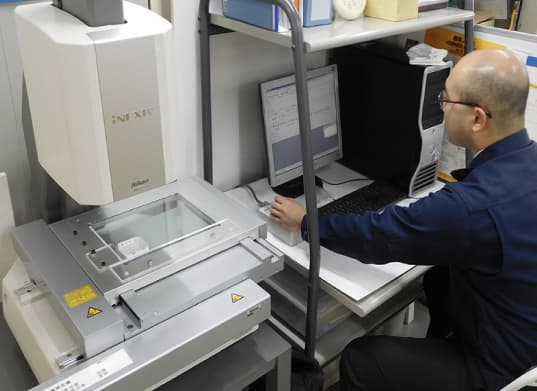
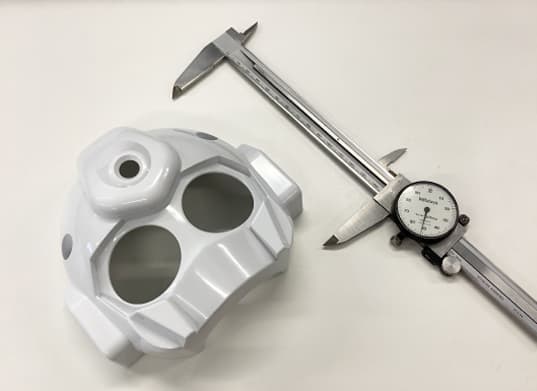
▲測定の様子
求められている品質基準が満たされていることを確認出来たら、金型が晴れて完成となります。

製品化に向けて量産成形を行います。ミヨシでは成形したRAPIROの各部品を検品し、その他の電子部品なども集約して梱包作業を行います。全てのパーツが入ったBOXは各販売先へ出荷され、お客様に届きます。
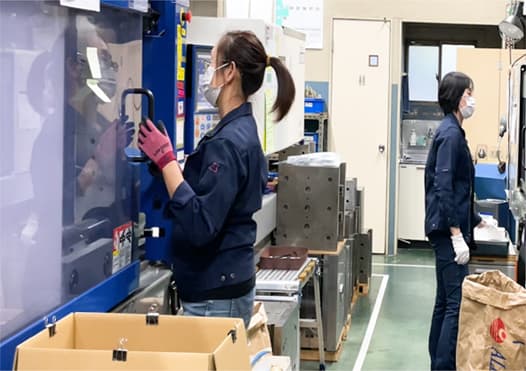
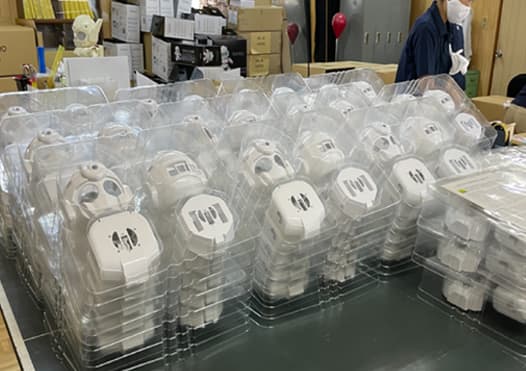
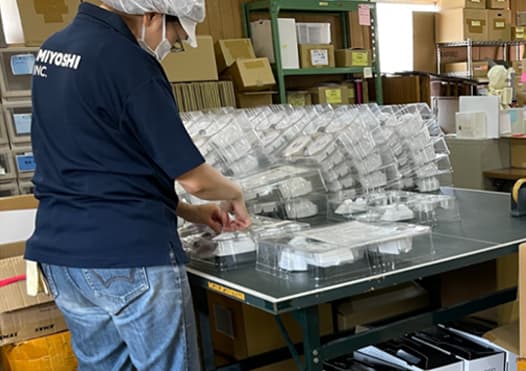
▲量産の様子。部品点数が多いと保管場所の確保や管理も大変です。
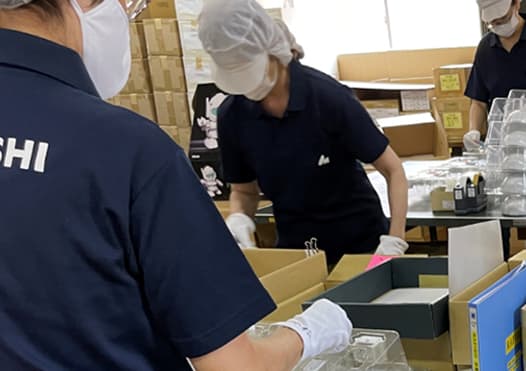
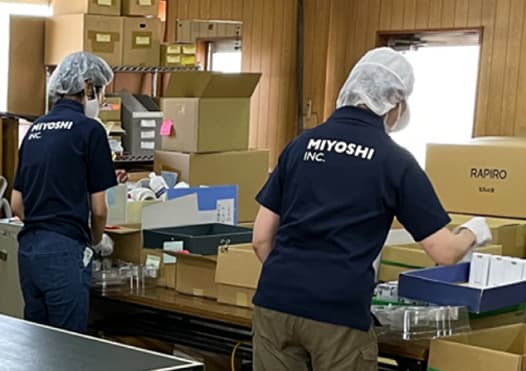
▲ひとつひとつ、しっかりと検品を行います
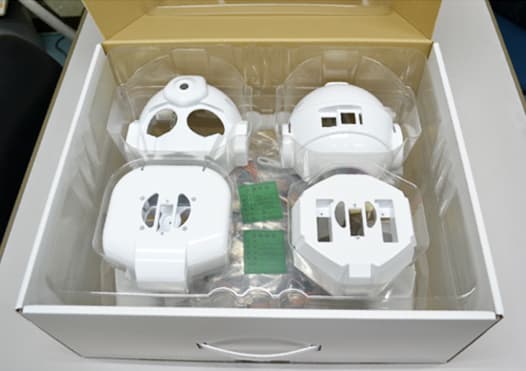
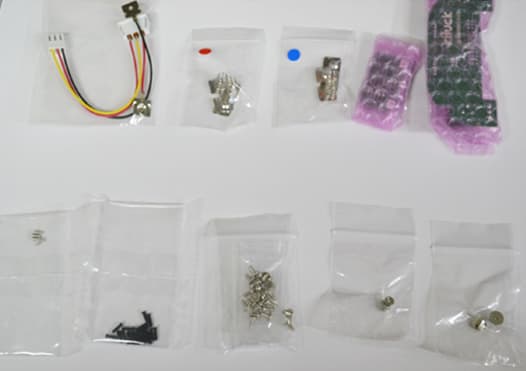
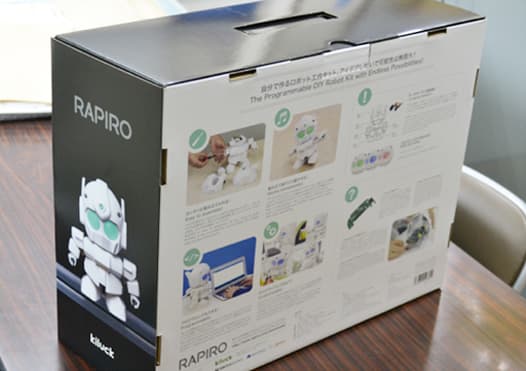
▲BOXにすべてのパーツを集約し梱包します。苦労した分だけ、こうして完成した姿は感無量です。